L'essentiel à retenir : la fiabilité des pompes à vide SIHI repose sur l'intégrité de l'anneau liquide et une maintenance rigoureuse des garnitures mécaniques. Pour prévenir toute perte de performance ou surchauffe, vous devez impérativement surveiller l'étanchéité des joints et la propreté des circuits. Une pompe bien entretenue peut ainsi assurer une longévité exceptionnelle de 30 ans.
La performance des procédés industriels repose souvent sur la fiabilité des systèmes de pompage, où Flowserve s'impose comme un leader mondial incontesté. Si vous constatez une incapacité à atteindre la pression limite ou un temps de pompage excessif, l'intégrité de votre installation est probablement compromise par une défaillance interne ou une fuite de réseau.
Cet article détaille les principes de l'anneau liquide excentré et propose une méthodologie rigoureuse pour diagnostiquer les pannes courantes. Nous allons ainsi vous aider à maîtriser les protocoles de réparation et de maintenance préventive pour optimiser le cycle de vie de votre pompe à vide Sihi.
- Maintenance pompe vide Sihi : principes de fonctionnement industriel
- 4 procédures de maintenance préventive pour la fiabilité opérationnelle
- Comment diagnostiquer les pannes courantes et les pertes de vide ?
- Protocole de réparation et remplacement des composants d'étanchéité
- 3 techniques avancées de monitoring et d'analyse vibratoire
- Sécurité et conformité lors des interventions en environnement ATEX
Maintenance pompe vide Sihi : principes de fonctionnement industriel
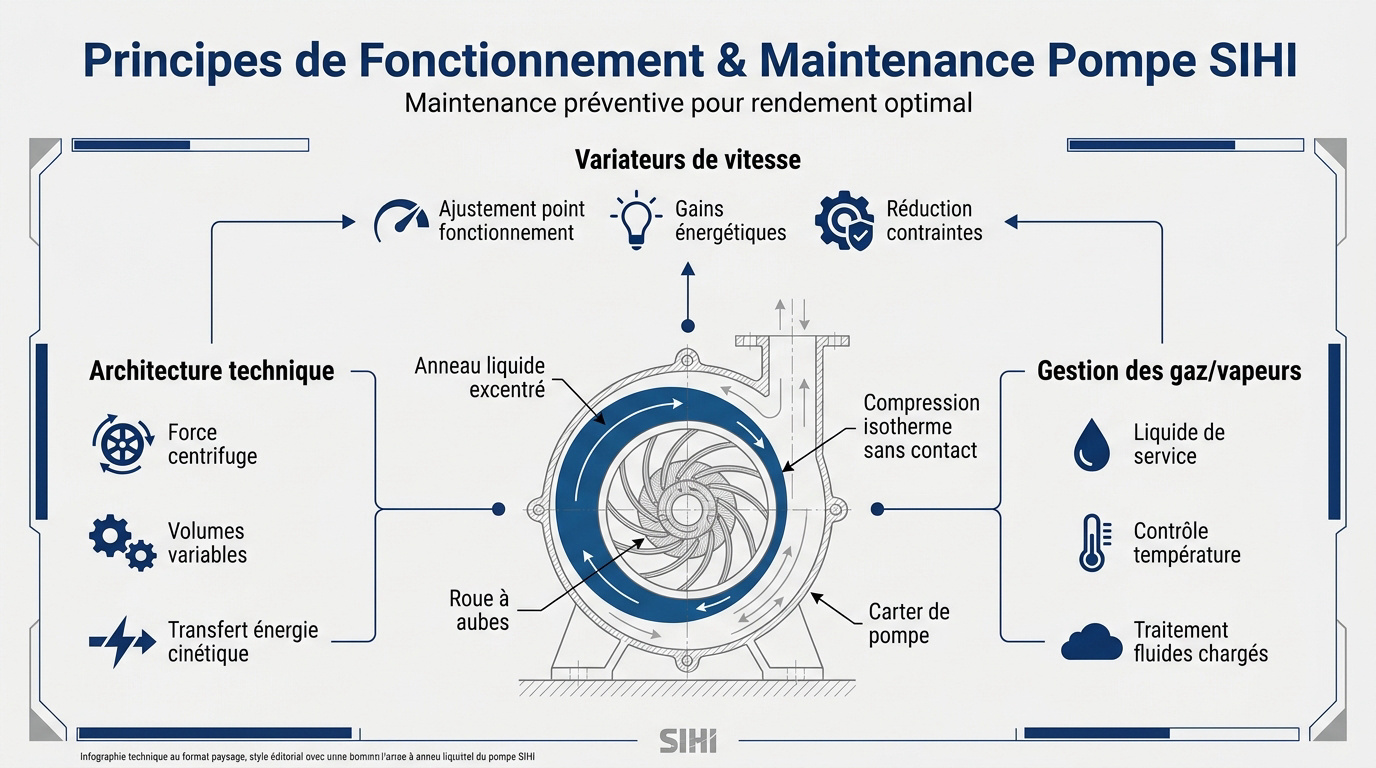
La performance des pompes SIHI repose sur l'anneau liquide excentré, garantissant une compression isotherme sans contact mécanique. La maintenance préventive via variateur et contrôle thermique optimise le rendement des séries LEMD en environnements industriels critiques.
La maîtrise de ces flux internes commence par une compréhension fine de l'architecture technique des systèmes à anneau liquide.
Architecture technique des systèmes à anneau liquide
La force centrifuge projette le fluide contre les parois internes du carter. Ce mouvement rotatif continu génère alors un anneau liquide hermétique. Cette barrière assure une étanchéité dynamique indispensable au processus.
La roue à aubes possède un positionnement excentré spécifique. Cette géométrie particulière crée des volumes variables entre les pales durant la rotation. Le gaz est ainsi aspiré puis comprimé mécaniquement.
L'énergie cinétique se transfère directement du liquide vers le gaz pompé. L'absence totale de friction interne prolonge la longévité. Une initiation au vide industriel permet de valider ces concepts.
Gestion des gaz et vapeurs en milieu industriel
L'anneau liquide absorbe les particules fines sans détériorer les pièces internes. Cette capacité de traitement des fluides chargés s'avère avantageuse pour la cosmétique. La robustesse du système protège ainsi vos installations contre l'érosion prématurée.
La température du liquide de service doit rester sous contrôle. Une surchauffe excessive réduit la tension de vapeur. Cela dégrade immédiatement la profondeur du vide atteint.
La condensation des gaz entrants améliore nettement le débit aspiré. Ce refroidissement instantané augmente l'efficacité volumétrique de l'unité. Consultez cet audit technique sur la consommation d'eau pour plus de détails.
Influence des variateurs de vitesse sur la performance
L'usage d'un variateur permet d'ajuster précisément le point de fonctionnement. La modulation de fréquence adapte la rotation aux besoins réels de pression. Vous évitez ainsi tout gaspillage énergétique inutile.
Réduire la vitesse de rotation diminue fortement la consommation électrique globale. Cela limite également l'échauffement thermique du fluide de service. Ces gains énergétiques optimisent le coût du cycle de vie.
Les démarrages progressifs préservent l'intégrité des accouplements mécaniques. Cette technologie protège aussi les roulements contre les chocs brutaux. Découvrez notre gamme Pompe SIHI® FLOWSERVE pour vos projets.
4 procédures de maintenance préventive pour la fiabilité opérationnelle
Mais la stabilité de ces performances dépend directement de la rigueur appliquée aux interventions régulières sur les composants périphériques.
Nettoyage des tamis et circuits de refroidissement
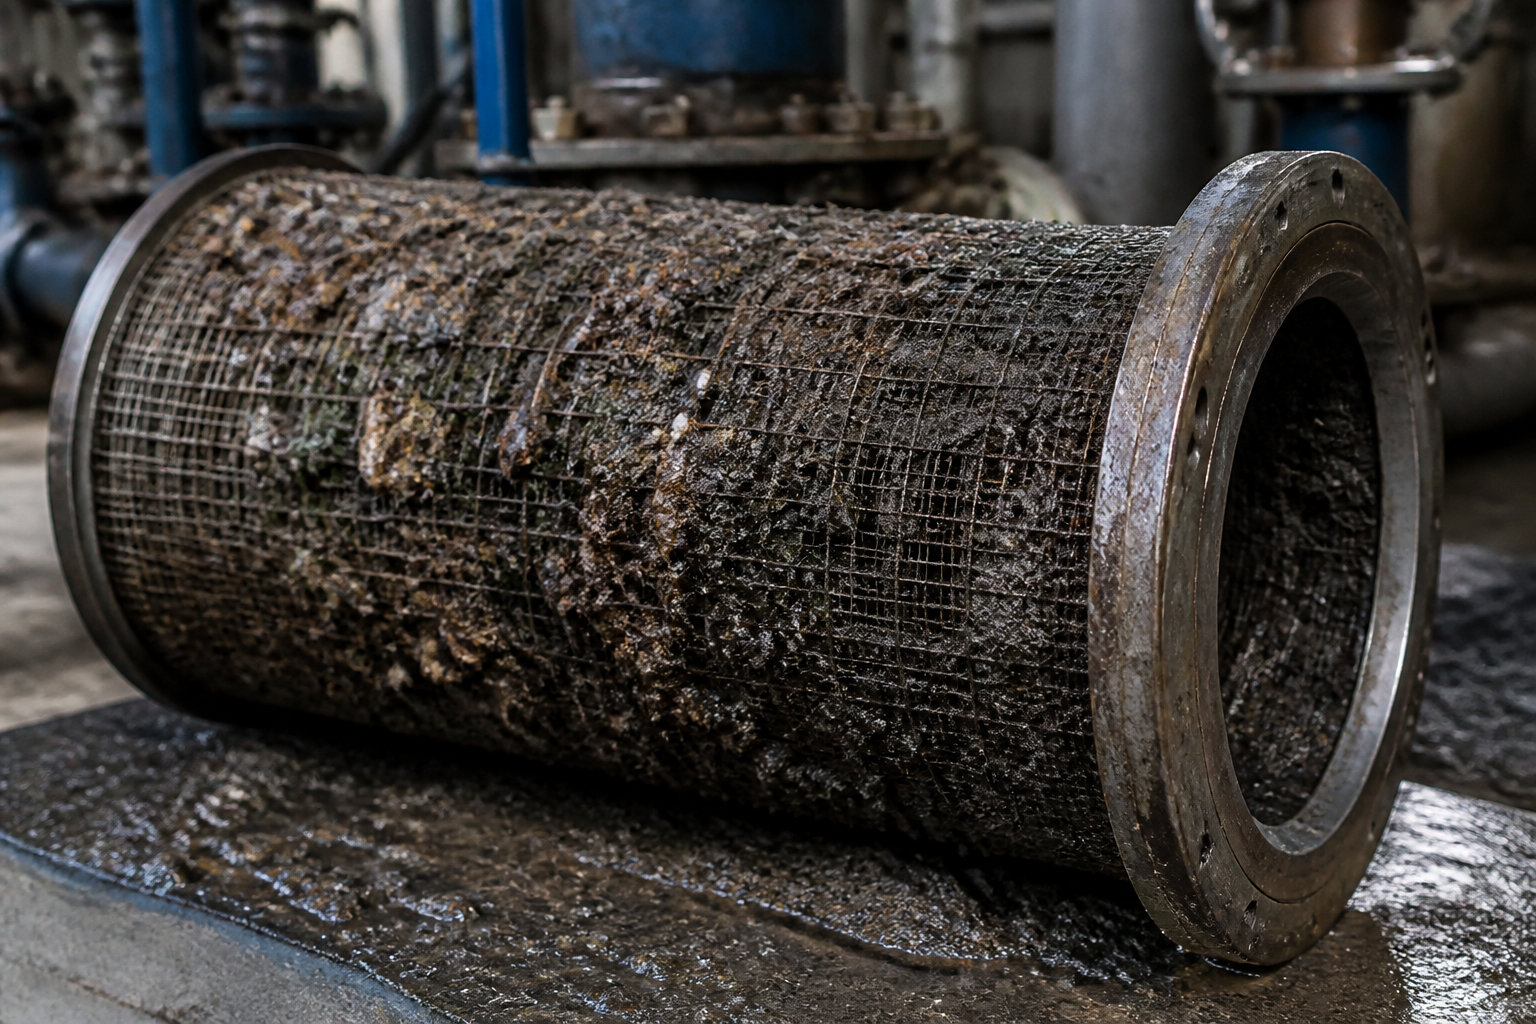
Inspectez les filtres d'aspiration mensuellement. Un tamis obstrué génère une perte de charge immédiate réduisant l'efficacité. Vérifiez systématiquement l'absence de débris solides après chaque arrêt prolongé du système.
Détartrez les échangeurs avec des solutions chimiques compatibles Flowserve. Un circuit propre maintient une température de service optimale pour l'anneau liquide. Cette rigueur garantit une longévité accrue de votre maintenance préventive de pompe industrielle : points clés.
Surveillez les signes de cavitation. Des conduits bouchés provoquent des implosions internes destructrices pour la roue.
Contrôle des systèmes de purge et gestion des fluides
Vérifiez le débit constant du liquide de service. Un renouvellement régulier évite l'accumulation de contaminants corrosifs dans la chambre de compression.
Analysez la qualité chimique du fluide utilisé. Le pH doit demeurer neutre afin de protéger les alliages spécifiques Sihi contre l'érosion.
Ajustez les dispositifs de vidange automatique. L'évacuation efficace des condensats empêche le noyage du corps de pompe lors du démarrage.
Inspectez l'unité de gaz de purge. Une purge défaillante compromet gravement l'intégrité du système de vide global.
Vérification des paramètres de débit et pression
Comparez les mesures réelles aux courbes constructeur Sterling SIHI. Toute déviation indique une usure interne ou une fuite d'air. Utilisez exclusivement des manomètres étalonnés pour ces relevés.
Identifiez les dérives de pression limite. Si le vide final chute, contrôlez l'étanchéité des brides et des joints. La performance dépend de la stabilité du vide.
Documentez chaque relevé technique. Le suivi historique permet d'anticiper les pannes majeures avant l'arrêt de production.
| Paramètre | Valeur Nominale | Seuil d'Alerte | Action Requise |
|---|---|---|---|
| Température liquide | 15°C - 25°C | > 35°C | Vérifier l'échangeur |
| Pression aspiration | 120 - 900 mbar | Hors plage | Contrôler les fuites |
| Intensité moteur | Selon plaque | +10% nominal | Vérifier frottements |
| Niveau vibrations | < 2.8 mm/s | > 4.5 mm/s | Alignement / Paliers |
Inspection visuelle et graissage des paliers
Contrôlez l'état des niveaux d'huile par le voyant. Une coloration sombre signale une oxydation ou une pollution par le process. Changez le lubrifiant selon les préconisations Sihi pour éviter le grippage. C'est le garant de la rotation.
Appliquez les graisses spécifiques pour roulements industriels. Respectez les quantités exactes pour éviter la surchauffe thermique des paliers. Un excès de graisse s'avère aussi préjudiciable qu'un manque.
Traquez les fuites externes. Toute trace d'humidité sur le corps nécessite une expertise technique immédiate pour prévenir une défaillance majeure.
La lubrification des paliers n'est pas une option mais le fondement de la disponibilité machine en milieu corrosif.
Comment diagnostiquer les pannes courantes et les pertes de vide ?
Pourtant, malgré un entretien suivi, des anomalies peuvent survenir, exigeant une méthode de diagnostic structurée pour identifier l'origine du défaut.
Identification des fuites sur les brides et raccords
Utilisez des détecteurs à ultrasons pour localiser les entrées d'air. Cette méthode non destructive est efficace même en environnement bruyant. Elle cible précisément les sifflements inaudibles.
Vérifiez le serrage des boulons. Un joint plat déformé est souvent la cause d'une perte de vide brutale. Remplacez systématiquement tout joint présentant des craquelures visibles.
Isolez les tronçons du réseau. Fermez les vannes sectorielles pour déterminer si la fuite provient de la pompe.
Interprétation des codes de défauts et alarmes
Décodez les signaux transmis par les capteurs. Une alarme de basse pression peut indiquer un manque de liquide de service. Consultez le manuel technique pour chaque code.
Analysez les surcharges thermiques. Si le moteur disjoncte, vérifiez la température ambiante et la ventilation. Une obstruction du carter moteur est une cause fréquente d'arrêt.
Surveillez les fluctuations de tension. Une instabilité électrique peut générer des erreurs de lecture sur les variateurs. Une bonne GMAO pour pompes industrielles : comment structurer son suivi facilite l'historique de ces alertes.
Analyse des causes de surchauffe moteur
Contrôlez la ventilation forcée. L'accumulation de poussière sur les ailettes du moteur réduit l'échange thermique. Nettoyez régulièrement le carter pour maintenir une température de fonctionnement sécurisée. C'est vital pour la survie des bobinages.
Vérifiez l'alignement de l'accouplement. Un défaut de coaxialité génère des efforts radiaux excessifs et une chauffe anormale.
Évaluez la viscosité du liquide. Un fluide trop épais augmente la résistance et sollicite anormalement le moteur.
Protocole de réparation et remplacement des composants d'étanchéité
Alors, une fois le diagnostic posé, l'intervention technique doit suivre un protocole strict pour restaurer l'intégrité de la pompe.
Remplacement des garnitures mécaniques et joints
Démontez l'arbre en suivant les consignes de sécurité. Utilisez des extracteurs adaptés pour ne pas marquer les surfaces. L'ordre de désassemblage est crucial pour le remontage.
Choisissez des matériaux compatibles. Les garnitures en carbure de silicium résistent mieux aux fluides abrasifs. Vérifiez toujours la fiche technique des composants de rechange SIHI comme pour la pompe LEMD SIHI.
Assurez la propreté absolue des faces de friction. La moindre impureté lors du remontage provoquera une fuite prématurée.
Remise en état des palettes et surfaces de friction
Inspectez l'usure des palettes mobiles. Pour les modèles à sec, une longueur minimale doit être respectée. Remplacez le kit complet pour garantir un équilibrage parfait.
Rectifiez les plateaux latéraux si nécessaire. Les rayures profondes nuisent à l'étanchéité axiale. Un surfaçage précis redonne à la pompe ses performances d'origine.
Contrôlez l'état interne du corps. Une érosion excessive peut nécessiter un rechargement ou le remplacement de la pièce.
Procédures de calage et réglage des jeux internes
Ajustez les jeux axiaux avec précision. Une tolérance trop faible entraîne un grippage à chaud. À l'inverse, un jeu excessif dégrade le vide final.
Utilisez des cales de précision calibrées. Respectez scrupuleusement les cotes fournies par Flowserve. Chaque modèle possède ses propres spécificités de montage technique selon le support opérationnel Flowserve.
Vérifiez la libre rotation manuelle. L'ensemble mobile doit tourner sans point dur avant toute remise sous tension électrique.
3 techniques avancées de monitoring et d'analyse vibratoire
En fait, pour dépasser la maintenance curative, l'intégration de technologies de surveillance active permet d'anticiper les défaillances avant qu'elles ne surviennent.
Suivi spectral pour la détection d'usure des roulements
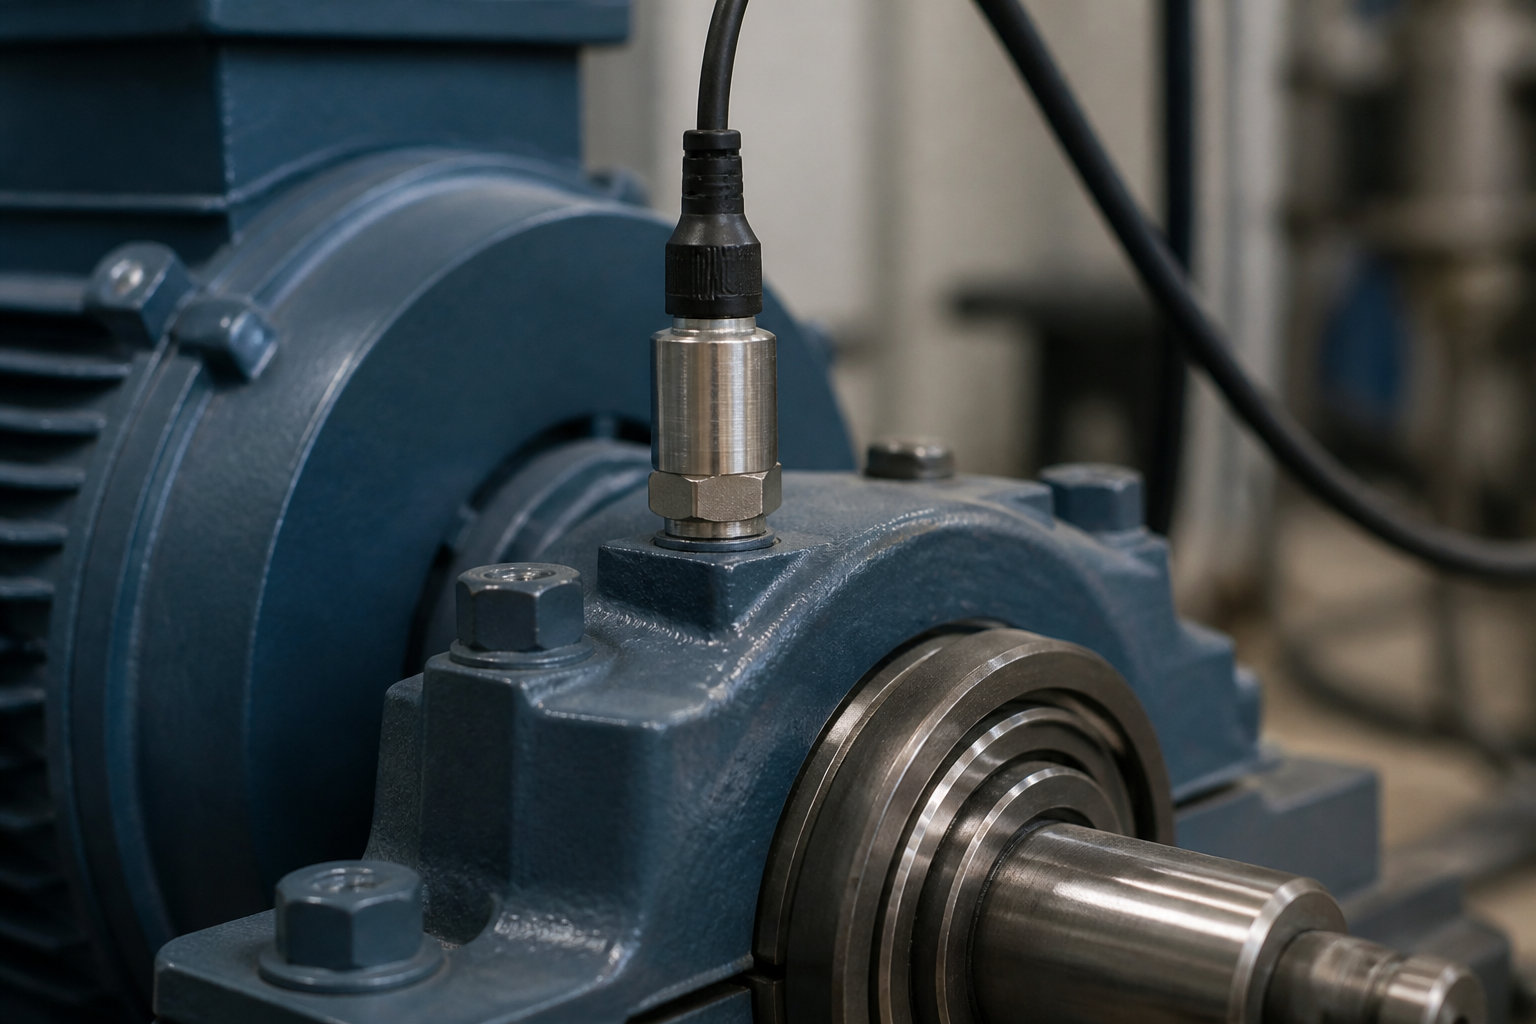
Mesurez les amplitudes vibratoires sur les paliers. Utilisez des accéléromètres fixés magnétiquement pour des relevés fiables. Ces données révèlent l'état de santé réel des composants.
L'analyse vibratoire transforme le bruit mécanique en un indicateur de maintenance prédictive infaillible.
Identifiez les fréquences de défauts des bagues. Chaque harmonique correspond à une anomalie spécifique du roulement. L'analyse spectrale permet de cibler la pièce défaillante.
Planifiez le remplacement. Agissez avant la rupture pour éviter des dégâts collatéraux majeurs.
Optimisation énergétique via les variateurs de fréquence
Paramétrez les rampes d'accélération en douceur. Cela évite les pics d'intensité et les chocs mécaniques. La préservation de la mécanique commence dès le démarrage.
Adaptez la vitesse au besoin réel. Inutile de faire tourner la pompe à plein régime si la demande baisse. La régulation fine économise des kilowatts précieux.
Réduisez l'empreinte carbone. Une gestion intelligente de l'énergie valorise votre installation industrielle.
Intégration des données dans le réseau de contrôle-commande
Configurez les remontées d'informations via les protocoles industriels. Reliez vos capteurs au système central de l'usine pour un suivi global.
Mettez en place des seuils d'alerte sur le SCADA. Recevez des notifications immédiates en cas de dérive anormale.
Centraliser les données pour l'ingénierie. L'analyse à long terme aide à prévenir les pannes et réduire les arrêts de production.
Digitalisez votre maintenance. Le monitoring connecté est l'avenir de la performance industrielle.
Sécurité et conformité lors des interventions en environnement ATEX
Bref, aucune opération technique ne peut faire l'impasse sur les protocoles de sécurité, surtout dans les zones à risques explosifs.
Isolation électrique et consignation des équipements
Appliquez rigoureusement les procédures LOTO. Verrouillez les sectionneurs électriques avec des cadenas personnels. La sécurité des techniciens dépend de cette isolation physique stricte.
Vérifiez l'absence de tension résiduelle. Utilisez un VAT avant toute manipulation interne. Assurez également la mise à la terre systématique du corps de pompe.
Sécurisez la zone. Balisez le périmètre d'intervention pour éviter tout accident tiers.
- Coupure de l'alimentation principale.
- Verrouillage mécanique des vannes.
- Vidange complète des fluides résiduels.
- Vérification de l'atmosphère gazeuse (détecteur ATEX).
Manipulation des fluides dangereux et gaz de balayage
Purgez le système avec des gaz inertes. L'azote permet de chasser les vapeurs inflammables avant l'ouverture. Cette étape est indispensable en zone ATEX.
Portez les équipements de protection individuelle adaptés. Les gants et masques doivent résister aux produits chimiques pompés. Ne négligez jamais la protection oculaire.
Gérez les effluents. Récupérez les liquides de vidange dans des contenants homologués.
Remise en service après intervention majeure
Effectuez un test d'étanchéité global. Une mise sous vide statique permet de valider le remontage des joints. Observez la remontée de pression sur dix minutes.
Vérifiez le sens de rotation du moteur. Un branchement inversé peut détruire les palettes ou la roue. Procédez à une impulsion brève pour le contrôle.
Surveillez la température. Restez vigilant durant les premières heures de marche nominale. Pour garantir la pérennité de vos installations, adoptez la maintenance de pompe industrielle : les bons réflexes dès le redémarrage.
La pérennité de votre pompe à vide Sihi repose sur une maintenance rigoureuse de l'anneau liquide et l'étanchéité des garnitures. Anticipez toute perte de performance en surveillant les vibrations et les fuites pour éviter des arrêts coûteux. Une expertise technique rapide garantira la fiabilité durable de vos processus industriels critiques.
FAQ
Comment fonctionne concrètement une pompe à vide à anneau liquide Sihi ?
Le fonctionnement de ces équipements repose sur le principe de l'anneau liquide excentré. Une roue à aubes, positionnée de manière non centrée dans un corps cylindrique, met en rotation un liquide auxiliaire, généralement de l'eau. Sous l'effet de la force centrifuge, ce liquide est projeté contre les parois, formant un anneau qui crée des chambres de volumes variables. Ce mouvement rotatif permet d'aspirer, de comprimer puis d'expulser les gaz sans aucun contact mécanique entre les pièces mobiles.
Cette technologie offre l'avantage d'une compression isotherme, où le liquide absorbe la chaleur générée. L'absence de lubrification interne et de friction directe garantit une grande longévité mécanique et permet de traiter des gaz saturés ou chargés de particules fines sans endommager les composants internes de la pompe.
Quelles sont les causes principales d'une perte de performance ou de vide ?
Une diminution du vide final ou une lenteur de pompage résulte souvent de fuites situées au niveau des brides, des raccords ou des joints d'étanchéité. L'usure des garnitures mécaniques et des tresses est également un facteur critique. Par ailleurs, une contamination du liquide de service ou une température trop élevée de ce dernier réduit drastiquement la tension de vapeur, limitant ainsi la capacité de la pompe à atteindre sa pression limite nominale.
Il convient également de vérifier l'état des conduits d'aspiration, qui peuvent être obstrués ou sous-dimensionnés, ainsi que la propreté des réservoirs. Une jauge à vide défectueuse peut parfois induire en erreur en fournissant des lectures erronées, alors que la pompe fonctionne normalement. Un diagnostic efficace commence donc par l'isolement de la pompe pour tester ses performances intrinsèques indépendamment du réseau.
Quelles sont les étapes essentielles d'une maintenance préventive efficace ?
La fiabilité opérationnelle repose sur des contrôles réguliers, notamment l'inspection des filtres à l'aspiration et le nettoyage des tamis pour éviter les pertes de charge. Il est impératif de surveiller les paramètres de débit, la température de fonctionnement et les niveaux de vibrations. Le graissage des paliers et le contrôle de la qualité du lubrifiant préviennent le grippage des roulements, tandis que le détartrage des échangeurs assure un refroidissement optimal du fluide de service.
La fréquence de ces interventions dépend des heures de service, avec des révisions intermédiaires toutes les 3 000 heures et des maintenances approfondies incluant le remplacement des pièces d'usure, comme les joints et les palettes, toutes les 12 000 heures. L'utilisation de pièces d'origine constructeur est ici fondamentale pour préserver l'intégrité technique du matériel.
Pourquoi mon moteur de pompe Sihi surchauffe-t-il anormalement ?
La surchauffe est fréquemment liée à une défaillance du système de refroidissement ou à un encrassement du carter moteur qui empêche une bonne dissipation thermique. Un manque de liquide de service ou l'utilisation d'un fluide trop visqueux augmente la résistance mécanique, sollicitant excessivement le bobinage électrique. Un mauvais alignement entre la pompe et le moteur peut également générer des efforts radiaux et des frictions internes génératrices de chaleur.
Enfin, des conditions d'exploitation inadaptées, telles qu'une fréquence de démarrage trop élevée ou une pression de fonctionnement en dehors des plages recommandées, contribuent à l'élévation de la température. L'installation de variateurs de vitesse peut pallier ces problèmes en ajustant la puissance aux besoins réels du procédé, limitant ainsi les surcharges électriques et mécaniques.
Quelles précautions prendre lors d'une intervention en zone ATEX ?
Les interventions en environnement à risque explosif exigent une stricte conformité aux protocoles de sécurité. Il est indispensable de procéder à l'isolation électrique via les procédures LOTO (Lockout-Tagout) et de vérifier l'absence de tension résiduelle. Avant toute ouverture de la pompe, le système doit être purgé avec un gaz inerte, tel que l'azote, pour évacuer les vapeurs inflammables résiduelles.
Le personnel doit impérativement porter des équipements de protection individuelle adaptés et utiliser des détecteurs d'atmosphère gazeuse. Lors de la remise en service, un test d'étanchéité global et une vérification rigoureuse du sens de rotation du moteur sont nécessaires pour éviter toute étincelle ou rupture mécanique accidentelle dans la zone sécurisée.