L'essentiel à retenir : la sécurité sanitaire repose sur l'usage de pompes certifiées FDA ou EHEDG, maintenues selon des protocoles de traçabilité stricts. Cette rigueur prévient toute contamination microbiologique et assure la conformité lors des audits. Un point marquant : l'adoption de lubrifiants de classe H1 élimine les risques toxiques en cas de contact accidentel avec les aliments.
Dans l'industrie de la transformation, une défaillance technique peut engendrer des pertes de production colossales et compromettre irrémédiablement la salubrité des produits. La maintenance pompe industrielle agroalimentaire constitue ainsi le pivot central de votre performance opérationnelle, garantissant à la fois la pérennité de vos actifs et le respect rigoureux des protocoles sanitaires. On finit souvent par subir des arrêts coûteux faute d'avoir anticipé l'usure invisible des composants hydrauliques.
Cet article détaille les stratégies de surveillance et les interventions nécessaires pour sécuriser vos lignes de fabrication. Nous allons faire le point sur les méthodes préventives et les normes de conception qui fiabilisent durablement vos installations.
- La maintenance pompe industrielle agroalimentaire au service de la sécurité sanitaire
- 4 technologies de pompage et leurs contraintes d'entretien
- Comment anticiper les défaillances par la surveillance conditionnelle ?
- Maîtrise des protocoles de nettoyage et stérilisation en place
- 3 diagnostics rapides pour les pannes les plus fréquentes
- Optimisation du stock de pièces et retour sur investissement
La maintenance pompe industrielle agroalimentaire au service de la sécurité sanitaire
La sécurité sanitaire repose sur des pompes certifiées FDA ou EHEDG, maintenues selon les articles L. 4321-1 du Code du travail. L'étanchéité et la traçabilité des interventions garantissent l'absence de contamination microbiologique.
La fiabilité de vos installations dépend étroitement de la conformité des matériaux utilisés lors de chaque opération de maintenance.
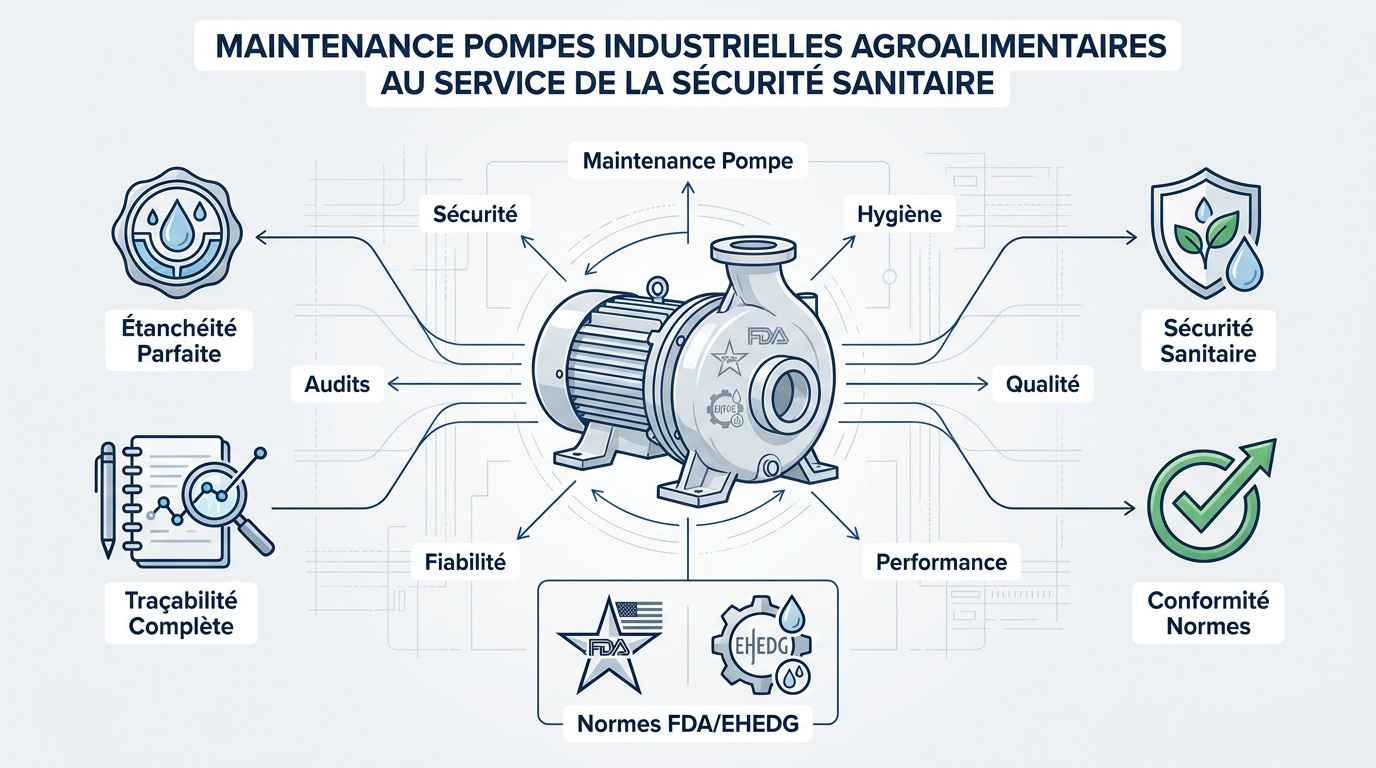
Normes sanitaires FDA, EHEDG et CE 1935/2004
L'usage de matériaux inertes est impératif pour éviter toute migration vers les aliments. Les composants en inox doivent respecter les certifications FDA et le règlement européen CE 1935/2004.
Le recours aux lubrifiants de classe H1 est obligatoire. Ces huiles spécifiques préviennent tout risque toxique lors d'une fuite accidentelle.
La certification EHEDG valide la nettoyabilité des équipements. Elle constitue un gage de sécurité pour vos processus.
Traçabilité et documentation pour les audits qualité
La tenue d'un carnet de maintenance numérique est fondamentale. Chaque intervention doit être datée puis signée par l'opérateur. Les techniciens consignent précisément les pièces remplacées. Cette rigueur documentaire satisfait aux exigences de l'ANSES lors des contrôles.
Une gestion documentaire rigoureuse assure la conformité de votre parc de pompage lors des audits qualité.
Prévention des risques de contamination croisée
Le démontage des pompes sur site exige une analyse des risques stricte. Vos outils doivent être décontaminés avant toute manipulation. Le personnel utilise impérativement des équipements de protection individuelle adaptés.
Le respect des règles d'hygiène strictes est indispensable pour préserver l'intégrité sanitaire de vos installations d'eau et de fluides alimentaires. Cette approche préventive limite les arrêts de production.
4 technologies de pompage et leurs contraintes d'entretien
Après avoir sécurisé le cadre normatif, il faut se pencher sur les spécificités mécaniques des équipements selon leur technologie.
Entretien des pompes à lobes et vis excentrée
Régler les jeux entre les lobes pour éviter les frictions. Un stator en élastomère s'use avec les produits abrasifs. Surveillez l'état de surface des rotors inox.
Les garnitures mécaniques doivent rester étanches. Un défaut ici provoque une perte de charge immédiate.
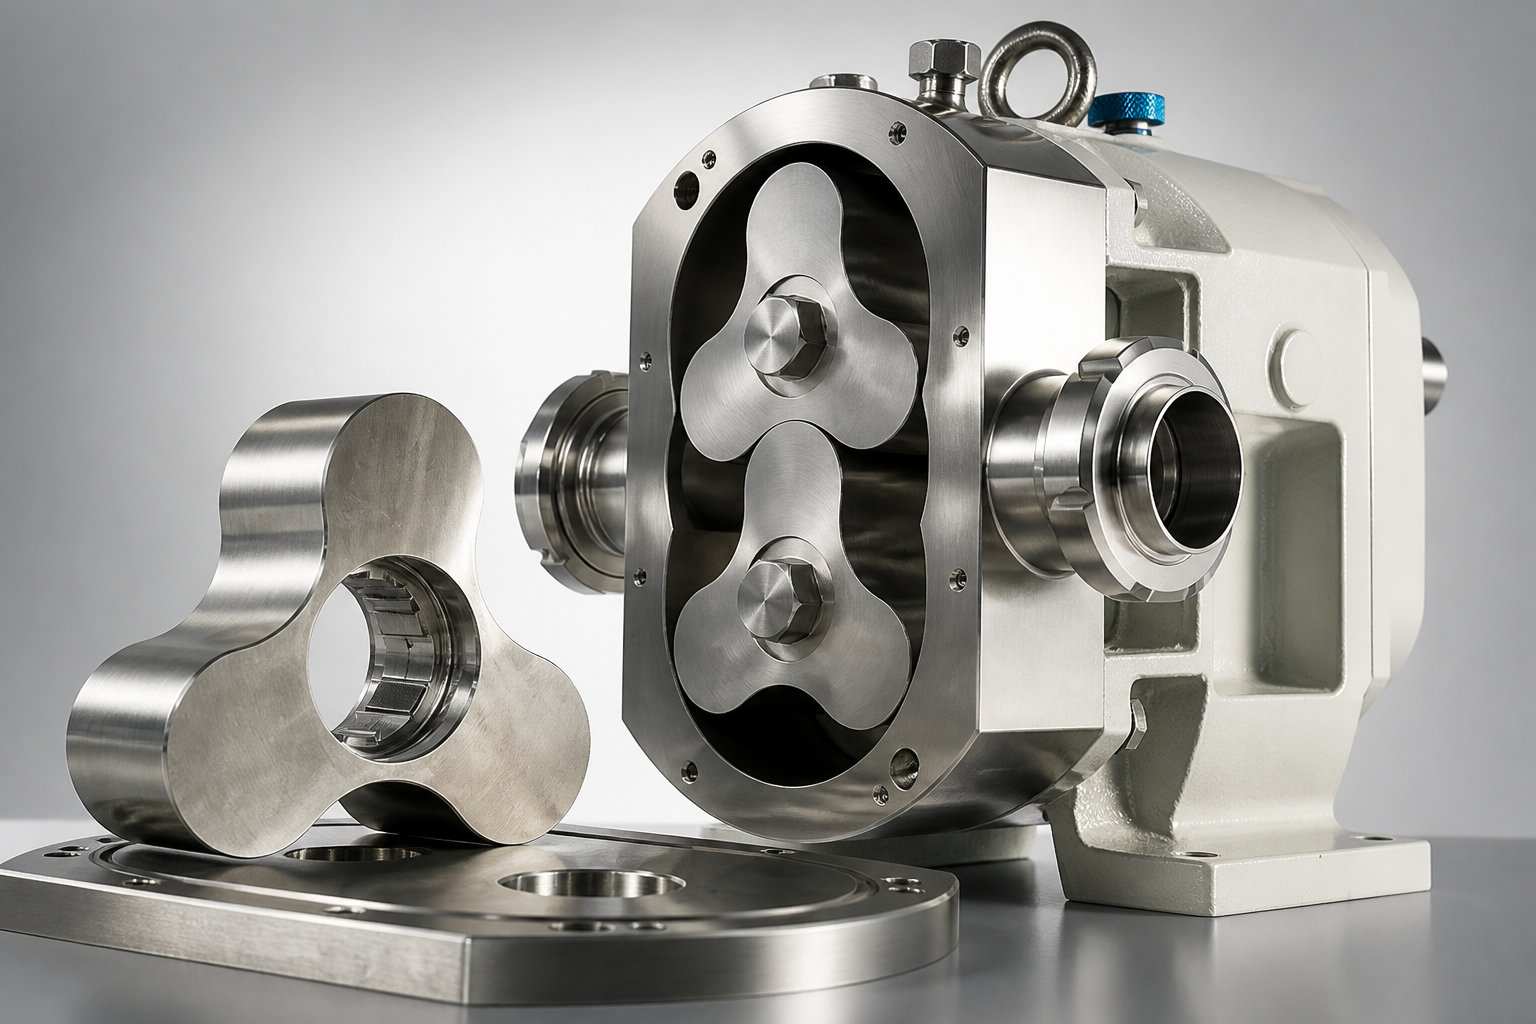
Consultez la gamme Rickmeier Uni-pump. C'est essentiel.
Maintenance des systèmes centrifuges et péristaltiques
Inspecter la turbine des pompes centrifuges pour détecter l'érosion. Le tube des pompes péristaltiques demande un remplacement fréquent. C'est le point faible du système.
Vérifier l'écrasement du tuyau par les galets. Un mauvais réglage réduit la durée de vie.
Découvrez la série Ebara 3DP. Fiabilité garantie.
Choix des élastomères selon la température et le produit
Comparer l'EPDM, le FKM et le PTFE pour les joints. Chaque matériau réagit différemment aux graisses animales. La dilatation thermique modifie l'étanchéité lors des cycles chauds. Il faut choisir le bon polymère pour éviter les fuites.
Voici les usages types :
- EPDM pour l'eau chaude
- FKM pour les huiles
- PTFE pour les acides forts
Comment anticiper les défaillances par la surveillance conditionnelle ?
Au-delà de l'entretien curatif, la technologie permet aujourd'hui de prédire les pannes avant qu'elles ne paralysent la ligne.
Analyse vibratoire pour la détection des roulements
Vous devez poser des capteurs sur les paliers pour mesurer les vibrations. Les spectres révèlent alors l'usure des billes ou des bagues. C'est une méthode non intrusive très efficace.
Anticiper le grippage évite la casse de l'arbre. Le diagnostic précoce sauve ainsi le moteur électrique de votre installation.
Consultez ce guide : diagnostic des pannes.
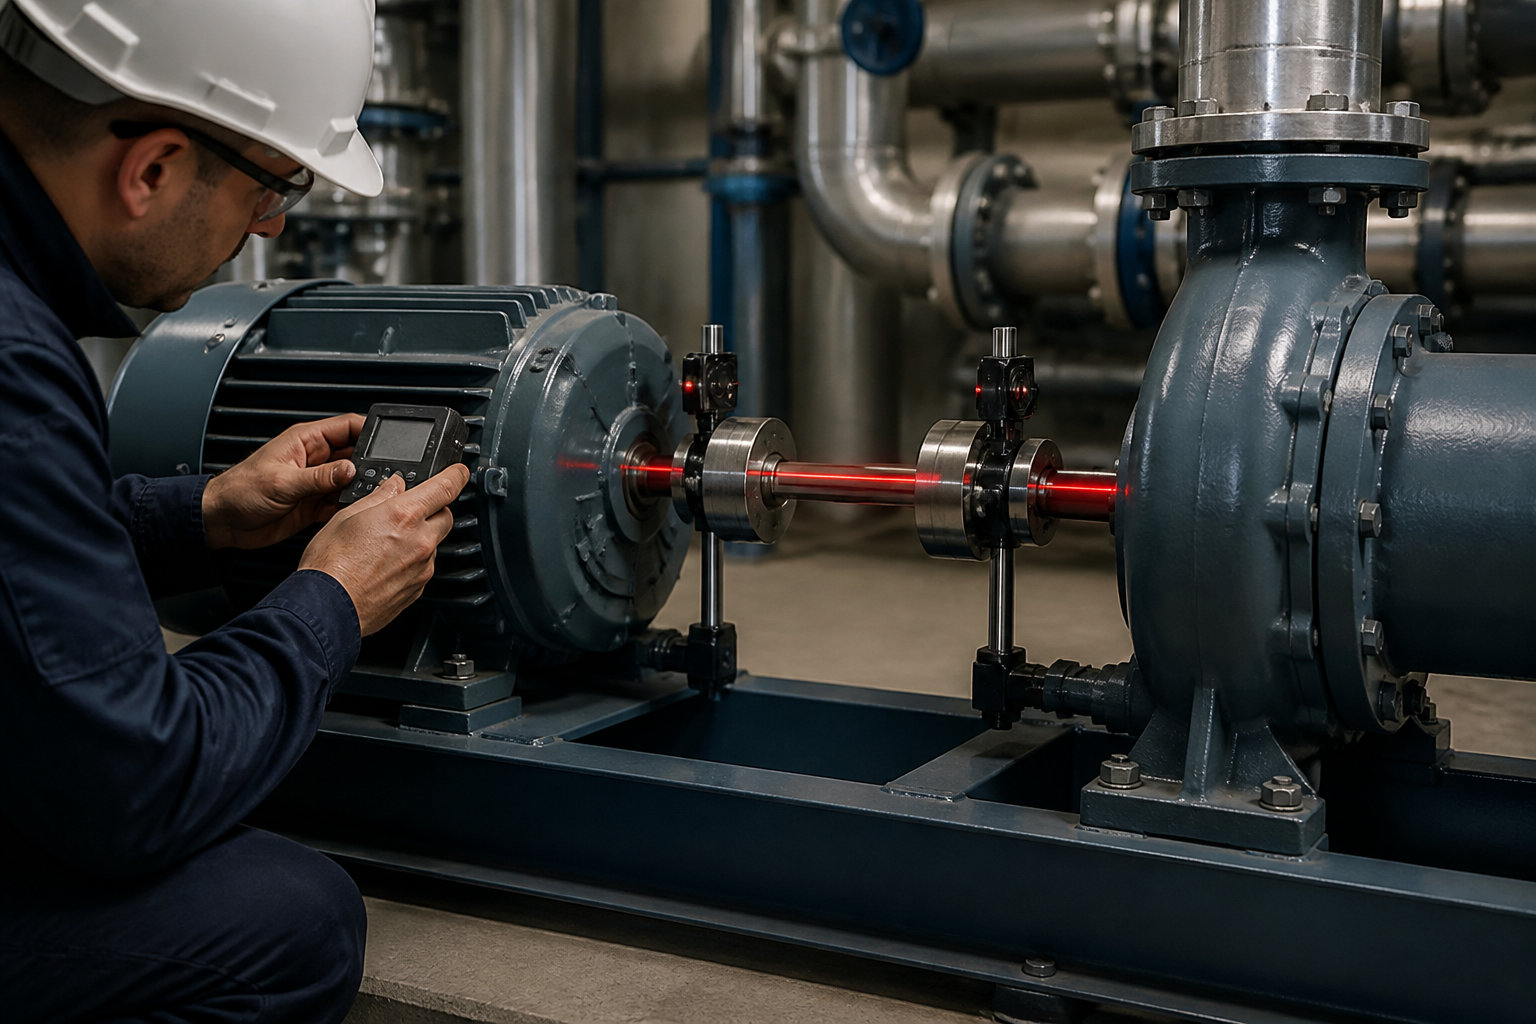
Lignage laser des ensembles motopompes
Il faut aligner parfaitement le moteur et la pompe avec un laser. Un mauvais lignage détruit les accouplements rapidement. Cela génère aussi une consommation d'énergie inutile.
Réduire les contraintes mécaniques prolonge la vie des joints. C'est une étape cruciale après chaque démontage technique.
Lisez nos conseils : maintenance de pompe.
Identification des signes de cavitation
Vous devez écouter les bruits de "graviers" dans le corps de pompe. La cavitation crée des micro-explosions qui érodent l'inox. Il faut vérifier le NPSH disponible sur l'installation. Une mauvaise pression à l'aspiration est souvent la cause principale.
La cavitation non traitée peut détruire une roue de pompe en quelques semaines seulement.
Maîtrise des protocoles de nettoyage et stérilisation en place
La surveillance mécanique est vaine si l'hygiène interne de la pompe n'est pas assurée par des cycles NEP rigoureux.
Paramétrage des cycles NEP et SEP
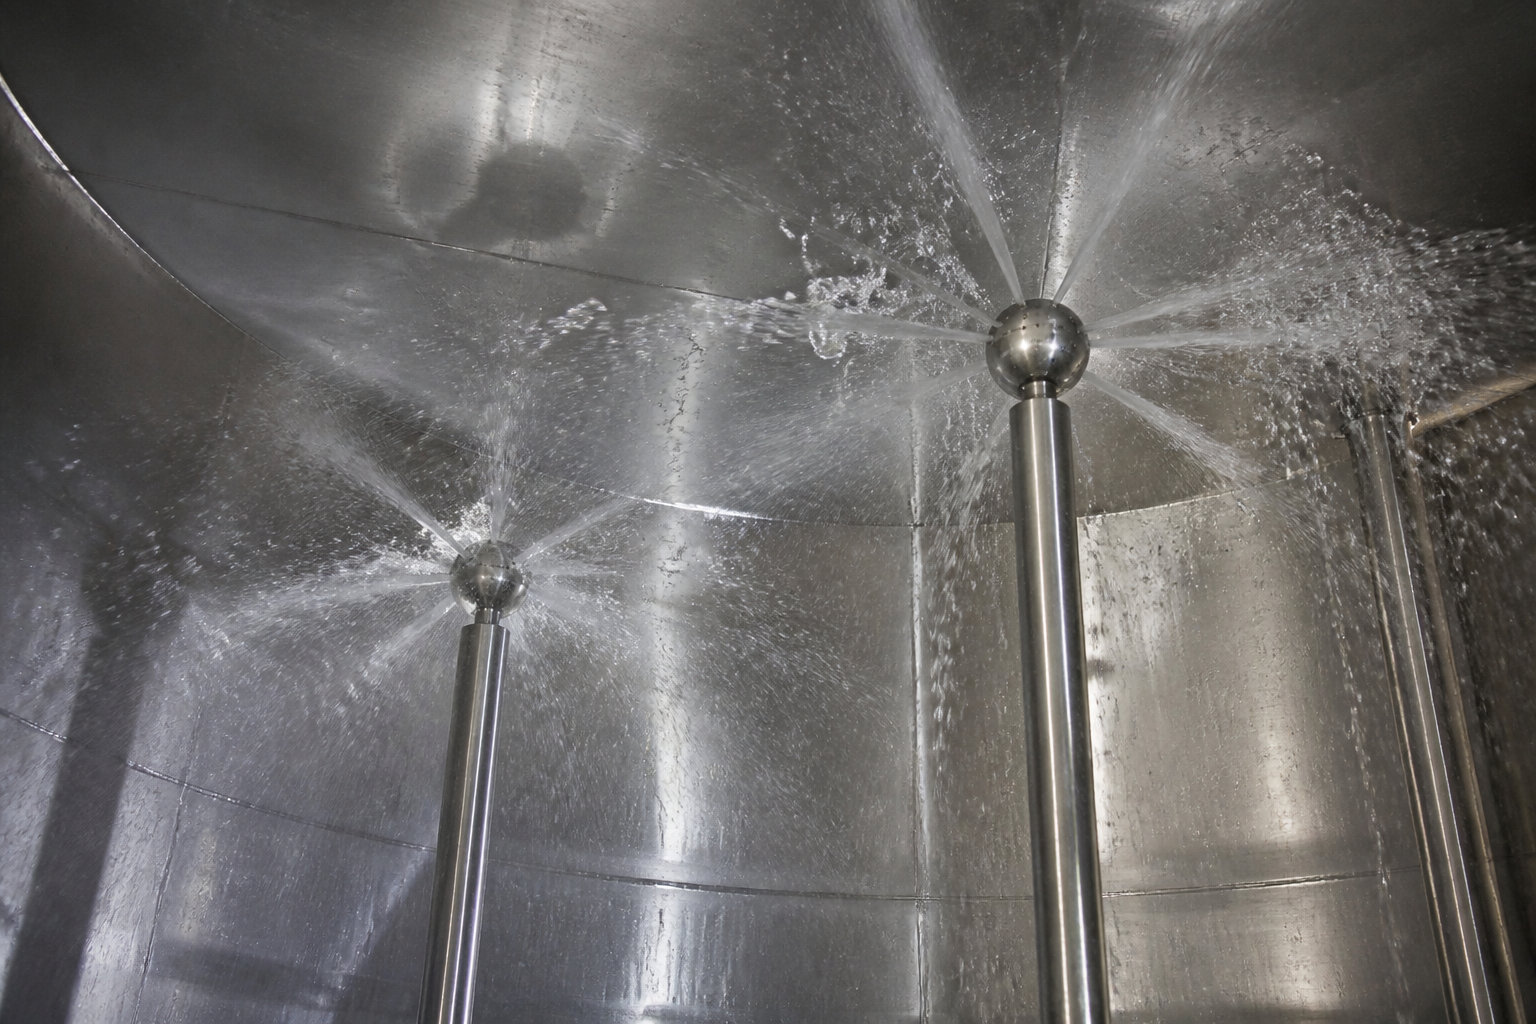
Vous devez ajuster la vitesse du fluide pour créer un régime turbulent efficace. La température doit impérativement atteindre les seuils de désinfection requis. Les agents chimiques éliminent alors les résidus organiques.
Il convient de valider la stérilisation à la vapeur pour les zones aseptiques. La pompe doit supporter ces chocs thermiques répétés.
Consultez nos conseils sur la maintenance en milieu humide. C'est essentiel pour votre parc.
Surveillance de l'usure liée aux agents chimiques
Surveillez la corrosion sous contrainte due à la soude. Les acides peuvent attaquer les surfaces internes mal polies. L'inox 316L reste la référence absolue pour résister durablement.
Vérifiez scrupuleusement l'état des joints après chaque cycle de nettoyage. Les produits chimiques durcissent les élastomères de manière prématurée.
Identifiez ici les origines des fuites. Anticipez les pannes majeures.
Rôle des variateurs de vitesse dans le nettoyage
Utilisez les variateurs de fréquence pour augmenter le débit de rinçage lors des phases critiques. L'automate gère les séquences de nettoyage automatiquement, sans intervention humaine. Cela réduit la consommation d'eau et de produits chimiques. L'intégration PLC permet un suivi précis des cycles effectués.
L'automatisation du nettoyage garantit la répétabilité et la sécurité sanitaire des lignes.
Une maintenance pompe industrielle agroalimentaire réussie passe par cette rigueur opératoire constante.
3 diagnostics rapides pour les pannes les plus fréquentes
Malgré une maintenance préventive, savoir réagir vite face à une anomalie est vital pour la production.
Détection des fuites sur les garnitures mécaniques
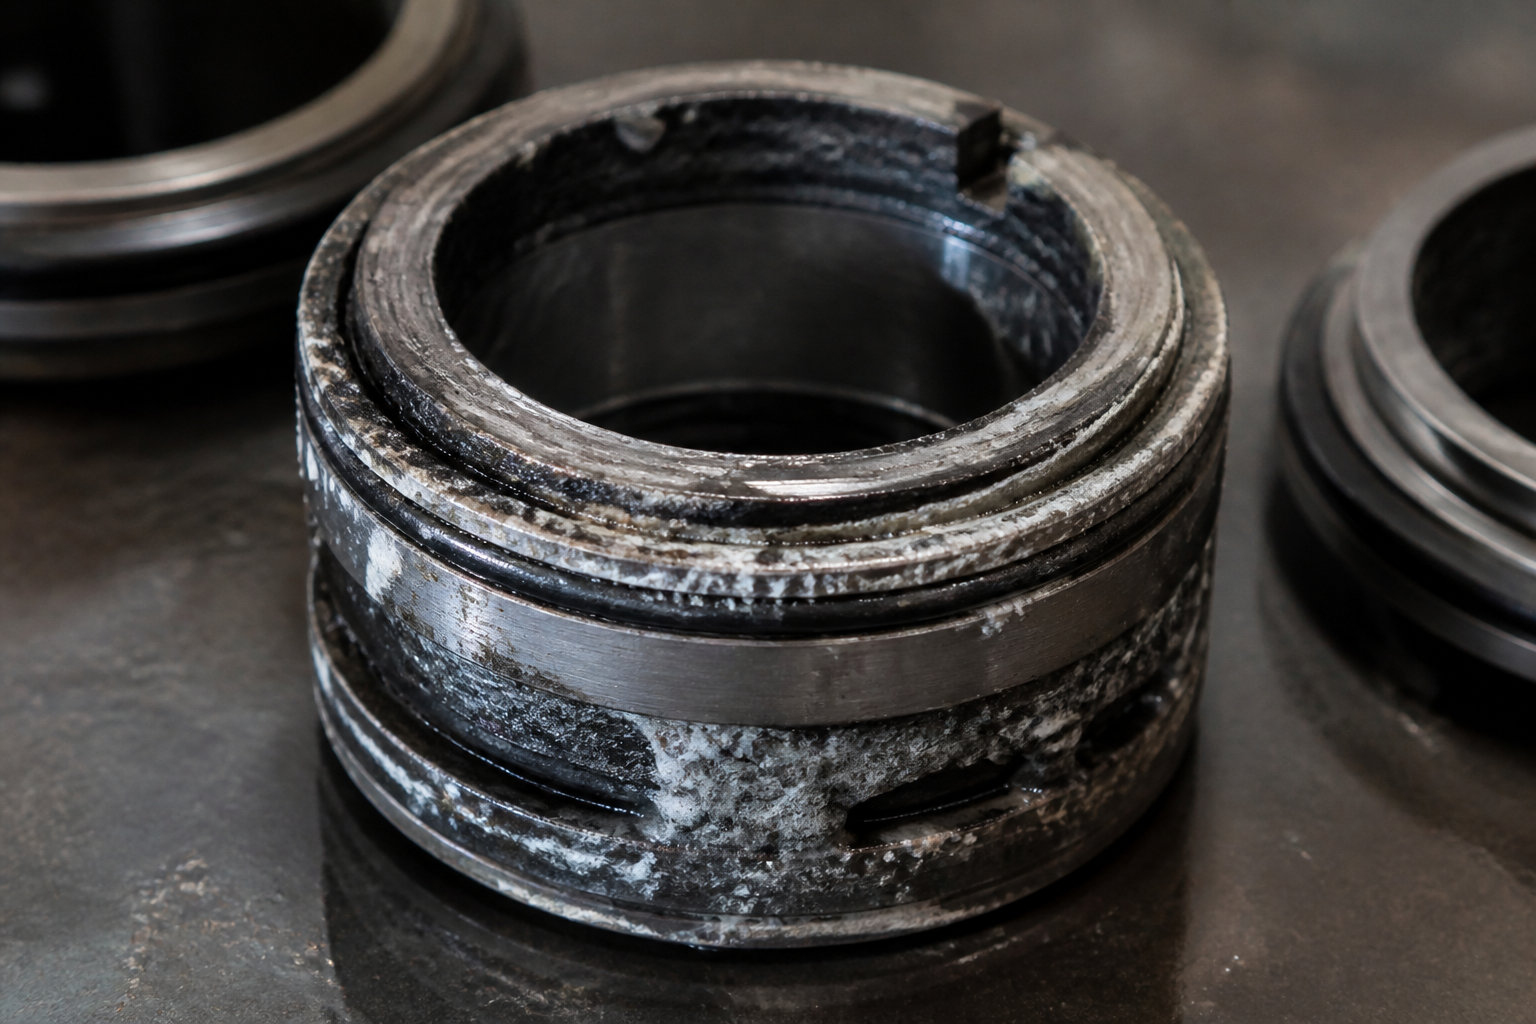
Observez les traces de cristallisation autour de l'arbre. Une fuite goutte à goutte signale une usure des faces. Remplacez la garniture avant la rupture totale pour éviter des pertes de produit.
Vérifiez la pression de la chambre de rinçage. Un défaut de lubrification détruit les joints secs par surchauffe thermique.
Consultez ce guide sur la pompe industrielle en panne pour plus de détails.
Résolution des problèmes de colmatage
Identifiez une baisse brutale du débit de pompage. Les morceaux de fruits ou fibres peuvent bloquer les lobes. Un nettoyage manuel est parfois nécessaire pour dégager les composants internes obstrués.
Installez des filtres en amont pour protéger la pompe. Cela évite les arrêts non planifiés coûteux et l'encrassement prématuré.
Découvrez comment limiter les arrêts non planifiés liés aux défaillances.
Contrôle métrologique des pompes doseuses
Vérifiez le volume refoulé avec une éprouvette graduée. Un dosage imprécis gâche les ingrédients coûteux et altère la qualité finale. Calibrer les clapets anti-retour pour assurer la précision. Le remplacement de la membrane doit suivre un calendrier strict pour garantir la conformité.
Retrouvez les spécificités techniques du modèle Calpeda MPS pour vos installations.
Optimisation du stock de pièces et retour sur investissement
La performance technique ne vaut rien sans une gestion économique cohérente des pièces détachées.
Gestion des pièces d'usure stratégiques
Il convient de stocker les joints et garnitures les plus sollicités. Les pièces d'origine constructeur garantissent la fiabilité hydraulique de vos installations. Évitez les copies qui compromettent la sécurité sanitaire.
| Composant | Fréquence de contrôle | Risque associé |
|---|---|---|
| Joints | Hebdomadaire | Fuite de produit |
| Garnitures | Mensuelle | Contamination externe |
| Lobes | Trimestrielle | Baisse de rendement |
| Roulements | Semestrielle | Rupture mécanique |
| Stators | Trimestrielle | Perte de pression |
| Membranes | Mensuelle | Arrêt immédiat |
Pour approfondir la traçabilité des équipements, consultez les ressources de Pierre Guerin SAS. Ces données sont essentielles.
Calcul du ROI de la maintenance préventive
Vous devez comparer le coût d'une heure d'arrêt avec le contrat annuel. La maintenance préventive réduit les pannes majeures de 30 %. L'allongement de la durée de vie des actifs est réel. Le retour sur investissement se calcule sur deux ans.
Une analyse détaillée permet de déterminer si une Maintenance pompe industrielle agroalimentaire est préférable au remplacement complet. Cette décision impacte directement votre rentabilité.
Formation des équipes à l'exploitation technique
Il faut former les opérateurs à détecter les bruits suspects. Ils doivent savoir nettoyer les filtres sans aide extérieure. Cela libère les techniciens pour les tâches complexes de maintenance.
La détection précoce des fuites sauve la production. Un personnel formé constitue votre premier rempart contre les arrêts imprévus.
Cette montée en compétences s'inscrit dans une démarche RSE globale. Elle valorise le savoir-faire interne.
La pérennité de vos lignes repose sur une maintenance des pompes industrielles agroalimentaires alliant rigueur normative FDA et surveillance conditionnelle. En anticipant l'usure des joints et en optimisant vos cycles NEP, vous sécurisez votre rentabilité tout en éliminant les risques de contamination. Agissez dès maintenant pour transformer vos contraintes techniques en un levier de performance durable.
FAQ
Pourquoi est-il crucial de maintenir vos pompes industrielles dans le secteur agroalimentaire ?
La maintenance régulière de vos équipements est la pierre angulaire de la sécurité sanitaire et de l'efficacité opérationnelle. En veillant au bon état de vos pompes, vous garantissez non seulement la conformité aux exigences strictes de l'ANSES, mais vous assurez également la durabilité de vos installations tout en prévenant des arrêts de production coûteux.
Une approche proactive permet d'optimiser les performances mécaniques et de préserver l'intégrité des produits transformés. Ainsi, vous maintenez une qualité constante, indispensable pour répondre aux attentes des consommateurs et aux audits de traçabilité les plus rigoureux.
Quelles sont les normes sanitaires que vos pompes doivent impérativement respecter ?
Vos installations doivent être conformes aux référentiels internationaux tels que les normes FDA et EHEDG, ainsi qu'au règlement européen CE 1935/2004. Ces certifications assurent que les matériaux en contact avec les aliments sont inertes et ne présentent aucun risque de migration chimique ou de contamination microbiologique.
Par ailleurs, l'usage de lubrifiants certifiés de classe H1 est obligatoire pour prévenir tout risque toxique en cas de contact accidentel. Ces exigences garantissent que la conception de vos pompes facilite les processus de nettoyage en place (NEP) et de stérilisation en place (SEP).
Quels sont les avantages de la maintenance préventive pour votre ligne de production ?
La maintenance préventive vise à identifier les signes d'usure avant qu'une défaillance majeure ne survienne. Par des inspections régulières et des diagnostics vibratoires, vous réduisez significativement les risques de pannes imprévues, ce qui permet une meilleure maîtrise des coûts d'exploitation et une prolongation de la durée de vie de vos actifs.
En adoptant des solutions innovantes comme le concept FSIP® (Full Service In Place), vos techniciens peuvent intervenir sans démonter la pompe de la canalisation. Cette méthode minimise les temps d'immobilisation et assure une continuité de service optimale pour vos processus de fabrication.
Comment assurer une traçabilité irréprochable lors de vos interventions de maintenance ?
La traçabilité repose sur la tenue rigoureuse d'un carnet de maintenance, idéalement numérique, où chaque intervention est datée, signée et documentée. Il est essentiel de consigner le remplacement des pièces d'usure, telles que les joints, les membranes ou les garnitures mécaniques, afin de répondre aux exigences des contrôles sanitaires.
L'utilisation de pièces détachées d'origine constructeur est fortement recommandée pour garantir la fiabilité hydraulique et la conformité aux certifications initiales. Cette documentation structurée constitue une preuve de votre engagement envers la sécurité alimentaire lors des audits qualité.
Quelles technologies de pompage privilégier pour les produits fragiles ou visqueux ?
Pour le transfert de fluides sensibles ou à forte viscosité, les pompes à lobes, les pompes péristaltiques ou les pompes à cavité progressive sont particulièrement adaptées. Elles offrent un pompage doux, sans cisaillement, préservant ainsi la structure moléculaire et la texture de vos ingrédients, comme les crèmes ou les sirops.
Ces technologies sont conçues pour offrir un débit régulier et une excellente capacité d'auto-amorçage. Le choix de l'élastomère pour les joints (EPDM, FKM ou PTFE) doit également être effectué avec soin, en fonction de la température et de la nature chimique des produits véhiculés.